
Quel diamètre de porte-greffe garantit la soudure en production de bouture greffable ?
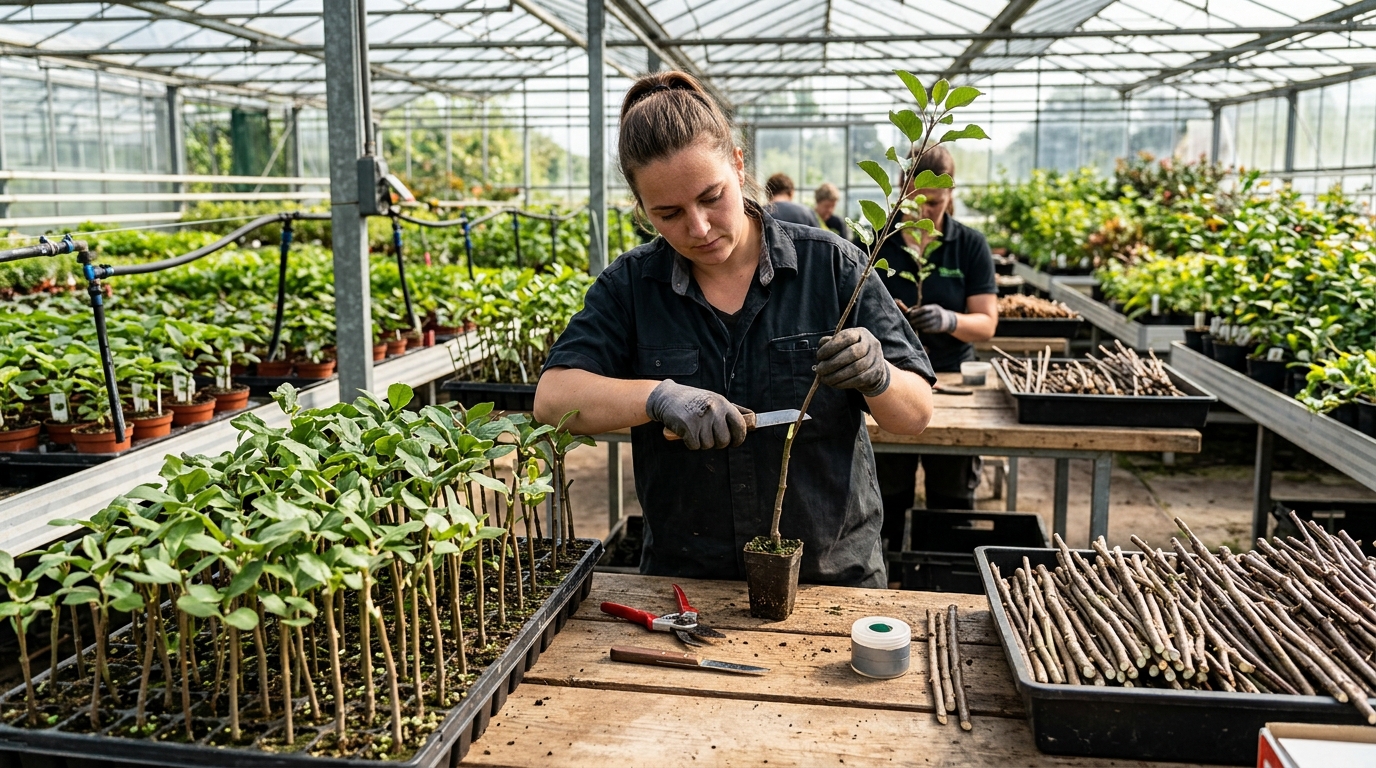
Le diamètre du porte-greffe contribue à la réussite d’une bouture greffable, mais aucun calibre isolé ne garantit à lui seul la soudure. En production de plants greffés, la régularité des bois, l’ajustement du greffon, la précision de la coupe et les conditions de forçage agissent ensemble sur la cicatrisation du greffage. La bonne référence est donc un calibre compatible, et non un chiffre considéré indépendamment du reste du procédé.
Calibre du porte-greffe : une plage de référence, pas une garantie
Pour les bois de vigne destinés au greffage, une plage de 7 à 14 mm de diamètre est indiquée pour la préparation des porte-greffes. D’autres repères de production situent fréquemment les calibres utilisés autour de 8 à 15 mm. Ces intervalles se recoupent et décrivent des pratiques différentes selon le matériel végétal, la variété et la technique de greffage ; ils ne désignent pas un diamètre universel qui assurerait automatiquement la prise.
En greffe Oméga, le point déterminant est l’ajustement des deux pièces : le greffon doit présenter un diamètre équivalent ou légèrement inférieur à celui du porte-greffe. Un écart trop important peut réduire la qualité du contact entre les tissus, tandis qu’un rapprochement satisfaisant favorise la continuité de la zone de soudure. Le calibre du porte-greffe doit donc être évalué en même temps que celui du greffon, plutôt que contrôlé seul.
Appariement des diamètres : la condition de contact entre les tissus
La soudure se construit à l’interface entre le greffon et le porte-greffe. Après l’assemblage, des tissus nouveaux se forment autour de la coupe, puis les zones conductrices finissent par se relier. Cette cicatrisation permet à la sève de circuler entre les deux parties ; elle ne peut donc être réduite à la seule apparence extérieure de la jonction.
Avant le greffage, le tri par diamètre aide à réunir des pièces adaptées. Il permet aussi de repérer les boutures abîmées, desséchées ou trop irrégulières, qui peuvent compromettre la reprise. Pour approfondir les principes généraux du greffage, les repères présentés dans ce guide pratique consacré aux techniques de greffe apportent un complément utile, même si la production viticole exige des réglages propres à ses équipements et à ses lots.
Préparation des boutures : régularité avant assemblage
La préparation commence par l’étalonnage des bois de porte-greffe, coupés à la longueur requise pour le type de plant. Les longueurs courantes de 42, 50 ou 65 cm correspondent à des formats de production distincts ; les plants à greffe haute, eux, peuvent nécessiter des boutures de 50 à 90 cm. Ces dimensions longitudinales ne déterminent pas le calibre, mais elles montrent pourquoi le procédé doit être adapté au produit visé.Forçage et contrôle : les conditions de formation de la soudure
Après le greffage et le cirage, les boutures sont généralement placées en caisse dans un matériau qui maintient l’humidité sans blesser les bourgeons. Le forçage vise à favoriser la formation d’un cal autour de la jonction. Les pratiques décrites pour la production de vigne utilisent une température proche de 30 °C pendant environ deux à trois semaines, avec une humidité élevée ; la durée varie notamment selon les variétés et l’évolution des plants.
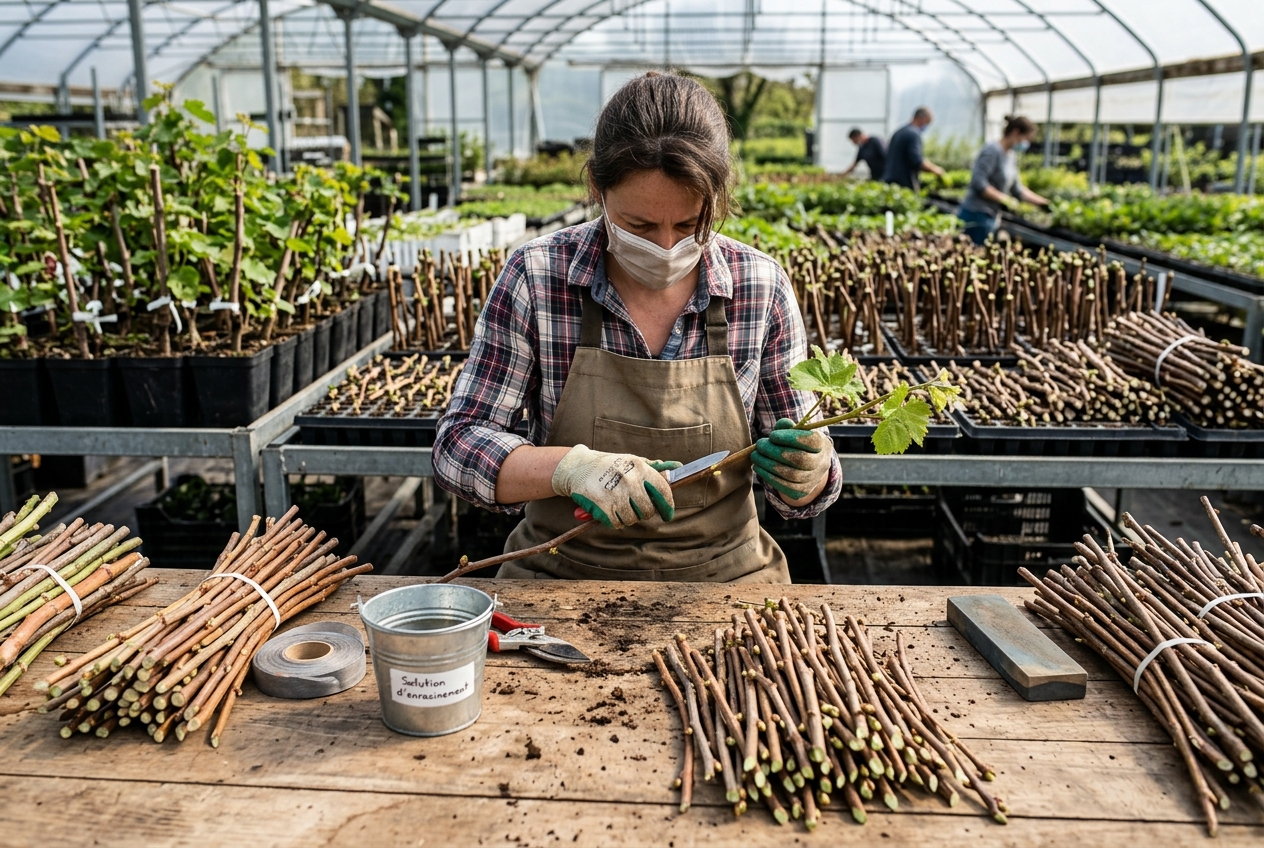
Production de plants greffés : calibres et contrôles à retenir
Les repères de diamètre prennent tout leur sens lorsqu’ils sont replacés dans la chaîne de production. Le tableau ci-dessous distingue les valeurs de préparation des critères d’assemblage : il ne faut pas interpréter une plage courante comme une norme garantissant chaque soudure.
| Point contrôlé | Repère de production | Rôle dans la réussite |
|---|---|---|
| Diamètre du porte-greffe | Environ 7 à 14 mm selon les bois préparés | Permet le tri et l’adaptation du matériel |
| Calibre utilisé au greffage | Souvent situé dans une plage proche de 8 à 15 mm | Doit être interprété selon la variété et la méthode |
| Appariement en greffe Oméga | Greffon de diamètre égal ou légèrement inférieur | Favorise un contact régulier à la jonction |
| Forçage | Autour de 30 °C pendant 14 à 21 jours selon les lots | Soutient la formation du cal et la cicatrisation |
Une liste de contrôle simple permet de limiter les écarts au fil des opérations. Les points suivants s’appliquent à la sélection comme au suivi des plants :
- Mesurer et trier les porte-greffes avant de les associer aux greffons.
- Rechercher un diamètre compatible et une coupe nette, sans écrasement.
- Vérifier l’état sanitaire et l’hydratation du matériel végétal.
- Surveiller les conditions de forçage et examiner chaque soudure au tri.
Le choix du calibre peut aussi varier selon l’objectif final. Pour une greffe haute, avec un porte-greffe long, la conduite du forçage et le maintien de la bouture demandent un dispositif adapté ; les méthodes prévues pour des plants courts ne se transposent pas automatiquement. Les conseils généraux de greffage et de préparation des végétaux éclairent les principes, mais les réglages de pépinière doivent être définis avec un professionnel de la production de bouture greffable.
En définitive, un diamètre situé dans les plages courantes facilite l’assemblage, mais seule la combinaison d’un appariement précis, d’une bonne technique de greffage et d’un contrôle rigoureux permet d’évaluer la qualité de la soudure.


